| Adedi: | 1ton |
| Fiyat: | 800-1000 USD/Ton |
| Standart ambalaj: | Demetler halinde veya ahşap kutularda. |
| Teslim süresi: | Ürünlerde 20-30 gün |
| Ödeme yöntemi: | L/C, D/A, D/P, T/T |
| Tedarik kapasitesi: | 60000 Ton/Ton/Yıl |
![]()
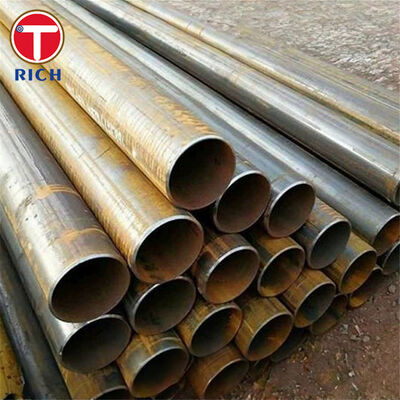
BS 6323-5 electric resistance welded and induction welded steel tubes are carbon steel mechanical tubes manufactured from steel strip by continuous electric resistance welding or high-frequency induction weldingSpecifikasyon, dış çapı, duvar kalınlığı, kaynak kalitesi, mekanik özellikleri,ve şekillendirme performansı gereklidir.
BS 6323-5:1982 giderek daha yüksek dayanıklılık seviyelerine sahip ERW1, ERW2, ERW3, ERW4 ve ERW5 sınıflarını kapsar.veya gerekli üretim süreci ve nihai mekanik özelliklerine göre normalleştirilmiş teslimat koşulları.
BS 6323-5:1982 iptal edilmiş bir İngiliz Standartıdır. 24 Haziran 2003'te iptal edildi ve esas olarak BS EN 10305-3, BS EN 10305-5 ve BS EN 10296-1 ile değiştirildi.Değiştirme veya eski otomobil bileşenleri için, BS 6323-5 malzemesi, orijinal çizim, müşteri spesifikasyonu veya onaylanmış malzeme listesi bunu gerektirdiğinde hala belirtilebilir.
| Ürün | Spesifikasyon |
|---|---|
| Ürün | Elektrik direnci kaynaklı / endüksiyon kaynaklı çelik boru |
| Malzeme | Karbon çelik |
| Standart | BS 6323-5:1982 |
| Sınıflar | ERW1, ERW2, ERW3, ERW4, ERW5 |
| Üretim süreci | Çelik banttan elektrik direnci kaynak veya endüksiyon kaynak |
| Tipik Dış Diametresi | 6-350 mm |
| Tipik Duvar Kalınlığı | 1-30 mm |
| Uzunluk | 1-12 m, özelleştirilebilir |
| Çapraz kesim | Çoğunlukla yuvarlak; üretim anlaşmasına tabi özel profiller |
| Duvar kalınlığı toleransı | T ≤ 3 mm: ±10%; T > 3 mm: ±8%, uygunsa kaynak bölgesi hariç |
| OD Toleransı | Diametreye ve teslimat durumuna bağlıdır; örneğin 20 mm'ye kadar OD: KM durumunda ±0,12 mm |
| Düzlük | OD >16 mm için: metre başına en fazla 2 mm; toplam sapma normalde boru uzunluğunun %0,2'sini geçmez |
| Yüzey Durumu | Çelik bitirme, hafifçe yağlanmış, turşulanmış/yağlanmış veya diğer kabul edilmiş koruyucu bitirme |
| Isı Tedavisi | Saldırılmış, kızartılmış veya belirtilen teslimat koşuluna göre normalleştirilmiş |
| Son Durum | Kesilmiş uçlar; kabuklanmış uçlar mevcuttur |
| Denetim | Boyut kontrolü, germe testi ve uygulanabilir teknolojik testler |
| Denetim Belgesi | EN 10204 3.1 sipariş aşamasında belirtildiğinde kullanılabilir |
| Dış çapı | OD Toleransı |
|---|---|
| ≤20 mm | ±0,12 mm |
| >20-30 mm | ±0,15 mm |
| >30-50 mm | ±0,20 mm |
| >50-70 mm | ±0,25 mm |
| >70-90 mm | ±0,30 mm |
| >90-110 mm | ±0,35 mm |
| > 110-130 mm | ±0,45 mm |
| > 130-150 mm | ±0,55 mm |
| > 150-170 mm | ±0,65 mm |
| >170 mm | ± 0,75% OD |
Beş ERW sınıfı, yapılandırılmış bir mekanik özellik aralığı sağlar.şekillendirme yüküne göre malzeme seçimini sağlayan, yapısal dayanıklılık ve bileşen tasarımı.
Saldırılmış borular boru oluşturma süreci tarafından üretilen daha yüksek dayanıklılık sağlarken, yalıtma veya normalleştirme kalıntı formasyon gerginliğini azaltır ve esnekliği artırır.Bu ayrım, tüpün daha sonra büküleceği yerlerde önemlidir., son şekillendirme, sarmalama, düzleştirme, kaynaklama veya lehimleme.
Şerit kenarları, geleneksel dolgu metali olmadan direnç veya endüksiyon ısıtması ile sürekli birleştirilir.ve kaynak boncuk çıkarma mekanik üretim için uygun bir sürekli boylamlı eklem sağlar.
Otomobil ve üretilen mekanik parçalar için, sadece nominal germe dayanıklılığı yetersizdir.Bir boru, kaynak kalitesi veya ısı girişi tutarlı değilse, bükme sırasında hala başarısız olurken kimyasal gereksinimleri karşılayabilir.
Bu nedenle üretim, şerit kenarının hazırlanması, kaynak akımı izleme, kaynak boncuk kontrolü, boyut kontrolü ve temsilci düzleştirme veya şekillendirme testleri yoluyla kontrol edilebilir.Şiddetli deformasyonu içeren parçalar için, uygun sınıf ve teslimat koşulunun seçilebilmesi için, üretimden önce, öngörülen bükme yarıçapı ve sonraki şekillendirme işlemi sağlanmalıdır.
Sıcak işlem tüp çapını, yumurtalığı, düzlüğünü ve mekanik özelliklerini değiştirebilir.Bu, tüpü işleyen veya sıkı toleranslı montajlara yerleştiren alıcılar için özellikle önemlidir..
Bu nedenle, boyutlar, gerekli teslimat koşullarıyla birlikte belirtilmelidir.GKM/GZF veya NKM/NZF ısı ile işlenmiş borular, nihai ısı ile işlenmiş durum için geçerli olan tolerans sınıfını kullanarak değerlendirilirkenSon OD, duvar kalınlığı, düzlük ve uzunluk denetimi, sadece ön işleme boyutlarına güvenmek yerine belirtilen termal işleme sonrasında yapılır.
BS 6323-5:1982 geri çekildi, ancak birçok kurulmuş otomotiv ve makine çizimleri ERW1-ERW5 sınıflarına atıfta bulunmaya devam ediyor.
Eski siparişler için, sözleşme gereği durumlarda malzeme özellikleri BS 6323-5'e kadar izlenebilir kalmalıdır.veya BS EN 10296-1 tüp şekline bağlı olarak değerlendirilmelidir., boyut hassasiyeti, teslim koşulları ve amaçlanan uygulama.Sıcaklık tedavisi, ve test gereksinimleri de gözden geçirilmelidir.
| Standart Sistem | İlgili Standart | Uygulama Alanı |
|---|---|---|
| BS | BS 6323-5 | Otomobil, mekanik ve genel mühendislik amaçlı ERW ve indüksiyonla kaynaklı çelik borular |
| EN | EN 10305-3 | Soğuk halinde kaynaklanmış hassas çelik borular |
| EN | EN 10305-5 | Düzgen ve kare çelik borular, soğuktan kaynaklı |
| EN | EN 10296-1 | Mekanik ve genel mühendislik amaçlı kaydırılmış dairesel çelik borular |
| ASTM | ASTM A513 | Elektrik direnci ile kaynaklı karbon ve alaşımlı çelik mekanik borular |
| JIS | JIS G3445 | Makine yapısı amaçlı karbon çelik borular |
| GB | GB/T 6728 | Soğuk şekillendirilmiş çelişkili boş yapısal profiller; gerektiğinde kaynaklı yapısal profiller için kullanılır |
| GOST | GOST 10704 / GOST 10705 | Elektrikli kaynaklı uzunluklı çelik borular; boyut ve teknik gereksinimler |
Özel bir uygulama, otomotiv koltuk çerçevesinde kullanılan tüplü çapraz üyedir.
Bileşen, sabitleme pozisyonu ve çiftleme parçaları için kontrol edilebilir bir dış çap, bükme ve uç şekillendirme için yeterli uzantı, deformasyon sırasında tekrarlanabilir kaynak bütünlüğü gerektirir.ve hizmet yüklerine dayanmak için yeterli germe ve verim gücü.
ERW1, ERW2 veya ERW3 gibi düşük ve orta dayanıklılık BS 6323-5 sınıfları, koltuk yapısının tasarımına, boru çapına, duvar kalınlığına, bükme yarıçapına bağlı olarak seçilebilir.ve gerekli şekillendirme sonrası dayanıklılıkŞiddetli şekillendirme gerektirdiğinde kızartılmış veya normalleştirilmiş teslim koşulları dikkate alınabilir.
| Sınıf | C Max. % | Si Max. % | En fazla % | P Max. % | S Max. % |
|---|---|---|---|---|---|
| ERW1 | 0.13 | - Evet. | 0.60 | 0.050 | 0.050 |
| ERW2 | 0.16 | - Evet. | 0.70 | 0.050 | 0.050 |
| ERW3 | 0.20 | 0.35 | 0.90 | 0.050 | 0.050 |
| ERW4 | 0.25 | 0.35 | 1.20 | 0.050 | 0.050 |
| ERW5 | 0.23 | 0.50 | 1.50 | 0.050 | 0.050 |
| Sınıf | En az verim gücü Re, MPa | Minimum Çekim Gücü Rm, MPa | Minimum uzatma A, % |
|---|---|---|---|
| ERW1 | 155 | 280 | 25 |
| ERW2 | 195 | 320 | 25 |
| ERW3 | 215 | 360 | 24 |
| ERW4 | 235 | 410 | 22 |
| ERW5 | 340 | 490 | 20 |
Karşılaştırma için, KM kaynaklı koşul, şekillendirme ve kaynak süreci nedeniyle farklı mekanik özellik seviyeleri sağlar.
| Sınıf | KM Minimum Güç, MPa | KM En Az Çekici Güç, MPa | Minimum uzatma D/t ≤20, % | Minimum uzatma D/t >20, % |
|---|---|---|---|---|
| ERW1 | 200 | 300 | 10 | 20 |
| ERW2 | 250 | 340 | 8 | 15 |
| ERW3 | 300 | 400 | 7 | 12 |
| ERW4 | 350 | 450 | 6 | 10 |
| ERW5 | 420 | 420 | 6 | 8 |
![]()
![]()
![]()
![]()
A: Üretici, aynı zamanda ticaret yapabilir.
A: Genel olarak, mallar stokta ise 10-15 gün veya mallar stokta değilse, miktarına göre 30-40 gün.
A: Evet, örneği ücretsiz olarak sunabiliriz, ancak nakliye masrafını ödemek gerekir.
A: Ödeme <=2000USD, %100 önceden. Ödeme>=2000USD, %30 T/T önceden, nakliye öncesi bakiye.
Başka bir sorunuz varsa, lütfen benimle iletişime geçmekten çekinmeyin.